- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hem
>
Produkter > Formgjutning > Pressgjutning av zinklegering > Pressgjutning Mekanisk och elektrisk höljesfläkt



Pressgjutning Mekanisk och elektrisk höljesfläkt
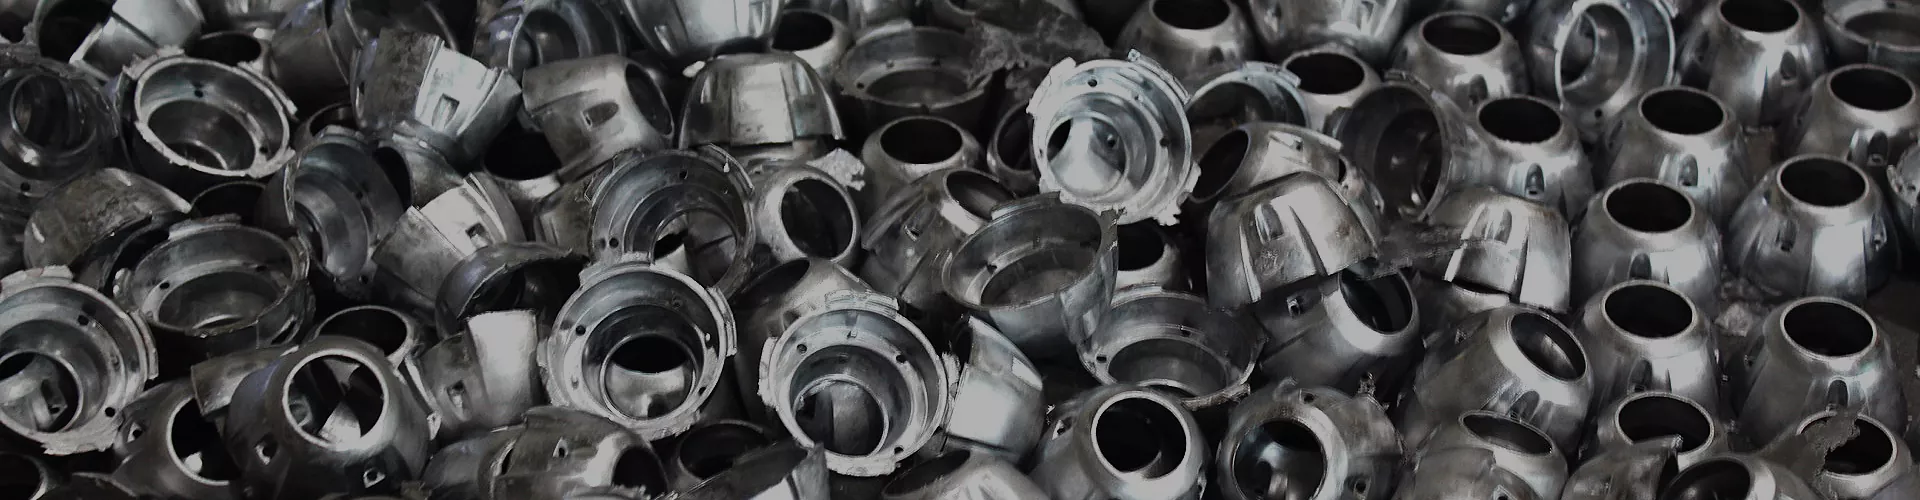
Xiamen Hongyu Intelligent Technology Co., Ltd., som en professionell leverantör och tillverkare från Kina, fokuserar på anpassning och satsförsörjning av formgjutning mekaniska och elektriska höljesfläktar. Det integrerade höljet har hög strukturell styrka och stabila värmeavledningskanaler, beroende på mogen högtrycksgjutningsteknik av aluminiumlegering. Den stöder ODM/OEM-anpassning baserat på ritningar och prover, och kontrollerar strikt monteringstoleranser från formutveckling, formgjutning till inspektion av färdig produkt, och möter bulkstödjande krav från utländska tillverkare av mekanisk och elektrisk utrustning.
Skicka förfrågan
Produktbeskrivning
Produktintroduktion
Mekanisk och elektrisk formgjutningsfläkt fungerar som den yttre skydds- och luftstyrande komponenten för industrimotorer. Den tål långvariga vibrationer, driftstemperaturstegring och dammerosion från arbetsmiljön. Många elektromekaniska höljesfläktar på marknaden använder plåtsvetsprocesser, som är benägna att svetssprickor och luftkanaldeformation under kontinuerliga vibrationer. Genom att använda högtryckspressgjutning integrerad formning, eliminerar vår produkt skarvsvetsar, och luftstyrningsribborna, monteringsbaser och undvikande strukturer formas på en gång, vilket ger bättre vibrationsmotstånd och konsekvent värmeavledningseffekt.
Produktens kärnfunktioner
1. Integrerad pressgjutningsstruktur, antivibration, förhindrar luftkanaldeformation
Komponenterna i motorns bärande delar har komplexa arbetsförhållanden, och husstrukturens integritet påverkar direkt motorns värmeavledning och driftsäkerhet. Elektromekaniskt hölje bildas genom högtrycksgjutning i ett stycke utan svetsfogar. Den interna luftledarkaviteten kan optimeras enligt motoreffektparametrarna för att minska turbulent värmeackumulering. de stabila pressgjutningsprocessparametrarna reducerar effektivt interna defekter som porer och kallstängningar, vilket säkerställer konsistensen hos batchprodukter.
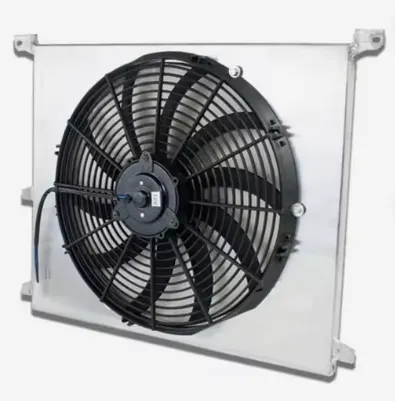
2. Material- och ytprocessoptimering, anpassa till komplexa arbetsförhållanden
Den gjutna motorhöljet använder högkvalitativa råmaterial av aluminiumlegering, med god värmeledningsförmåga, vilket kan hjälpa motorn att leda värme. Den kan tillhandahålla flera ytbehandlingar som sandblästring, anodisering och pulverlackering, vilket förbättrar produktens motståndskraft mot fukt, damm och svag syra- och alkalikorrosion och uppfyller de olika användningskraven för industriell utrustning.
3. Förprojektutvärdering för att undvika monteringsrisker i förväg
Alla strukturella scheman genomgår preliminära tekniska granskningar för att verifiera installationshålsavstånd, monteringsavstånd och undvikande av ledningar. Den gjutna mekaniska och elektriska höljesfläkten tar till fullo hänsyn till monteringsutrymmet för motorns hela enhet under designstadiet. Ytterdiametern, installationshålspositionerna och utloppspositionerna kan alla justeras enligt kundens tredimensionella modell för att undvika störningar under installationen på plats.
Material och tekniska specifikationer
| Projekt | Parameter Beskrivning |
| Produktnamn | Pressgjutning Mekanisk och elektrisk höljesfläkt |
| Grundläggande process | Högtrycksgjutning, precisionsbearbetning, ytbehandling (sandblästring/anodisering/pulverbeläggning) |
| Valfritt material | Al Si-serien aluminiumlegering (vald enligt krav) |
| Strukturell form | Anpassad ytterdiameter, monteringshålsstigning, luftkanal och utloppsposition enligt ritningar |
| Prestandakrav | Dimensionstoleranskontroll, vibrationsbeständighet, korrosionsskyddande ytbehandling |
| Leveransdokument | Materialcertifikat, batchinspektionsrapport, kan tillhandahållas enligt krav |
| Serviceläge | ODM/OEM-anpassning, batchproduktion, stöder små batchprover |
Obs: Ovanstående är allmänna referensspecifikationer. De slutliga parametrarna ska vara föremål för bekräftelse av kundens ritning. För speciell antisaltspray och speciella installationsförhållanden, vänligen kommunicera i förväg och gör en preliminär processbedömning.
Pressgjutningsprocess och formutveckling
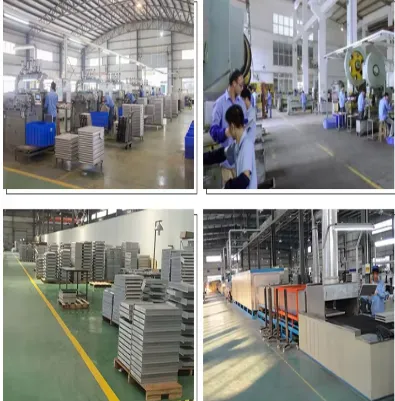
Kvaliteten på den färdiga produkten av elmotorns fläkthölje beror till stor del på formens noggrannhet. Vår egen formverkstad är utrustad med CNC-bearbetningscenter, gnistmaskiner och slipmaskiner. Den tredimensionella formuppdelningen, hålighetsbearbetningen, poleringen och provformen slutförs alla internt utan externt samarbete, vilket förkortar provutvecklingscykeln. Under formkonstruktionsstadiet simuleras fyllningstillståndet för pressgjutning, och portarna, överströmningsspåren och utblåsningsspåren är rimligt anordnade för att reducera defekter såsom formfasthet och krympningporositet; hålrummen härdas för att förlänga livslängden och stabilisera storleksfluktuationerna i massproduktion.
Efter att provet har tagits fram, utförs detektering i full storlek med hjälp av en trekoordinatmätmaskin, bromsok och höjdmätare, och detekteringsposterna tillhandahålls för kundbekräftelse. Under massproduktionsstadiet utförs regelbunden forminspektion och underhåll för att säkerställa konsistensen hos varje sats av elmotorhöljeprodukter.
Kvalitetskontroll
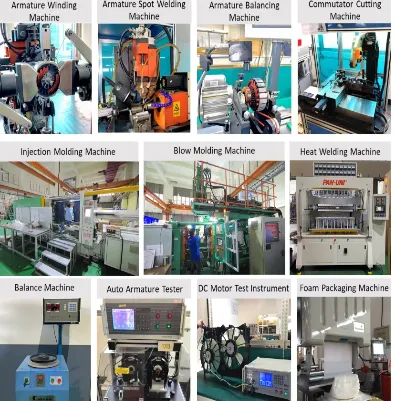
Under den inkommande materialprocessen kontrolleras materialmärket och materialcertifikatet behålls; prover tas från pressgjutningsämnena för att undersöka gjutdefekter; efter precisionsbearbetning utförs storleksinspektioner. De färdiga produkterna genomgår inspektion på flera nivåer: bekräftelse av första delen, processinspektion, inspektion av fullständigt utseende och återkontroll av provtagning för leverans.
Som tillverkare av formgjutna motorhus används olika mätinstrument för att verifiera referensplanets planhet och positionsnoggrannheten för installationshålen för att säkerställa utbytbarheten av produkterna. Alla inspektionsposter arkiveras och sparas batchvis. Inspektionsmaterial kan tillhandahållas enligt exportorder för att uppfylla lagergodkända standarder för tillverkare av mekanisk och elektrisk utrustning; polyuretanskumisolering används för att optimera förpackningen för att undvika stötar, repor under sjötransport.
Urvalsnyckelpunkter
Under valstadiet är det nödvändigt att bekräfta motoreffekten, driftsförhållanden och miljö, ytterdiametergräns, installationshålsavstånd och reserverat utrymme för ledningar. Olika motormodeller har olika krav på vindskyddets struktur. För specialmotorer med begränsat installationsutrymme krävs ett kompakt pressgjutet motorhus och stränga krav ställs på kontroll av gjutgodstjocklek och bearbetningstoleranser. Om utrustningen används utomhus eller under korrosiva förhållanden är det nödvändigt att bestämma planen för ytbekämpning av rostskydd i förväg. Det rekommenderas att tillhandahålla fullständiga tredimensionella ritningar eller fysiska prover. Vårt ingenjörsteam kommer att bedöma genomförbarheten av pressgjutning och ge strukturoptimeringsförslag för att undvika ytterligare kostnadsförluster orsakade av senare formmodifieringar.
Anpassad samarbetsprocess
1. Ta emot ritningar/prover: Ta emot 2D-ritningar, 3D-modeller eller fysiska prover från kunden och samla in information som materialkrav, dimensioner, batchstorlek och arbetsförhållanden.
2. Teknisk bedömning: Utvärdera genomförbarheten och potentiella risker med pressgjutning, och lämna en preliminär plan och offert.
3. Formutveckling: Anpassa pressgjutformen för vindskyddet, komplett provgjutning och formrevision.
4. Provtillverkning: Ta fram prover, fullfölj storleks- och utseendeinspektion och lämna in dem till kunden för bekräftelse.
5. Batchproduktion: Efter provbekräftelse, starta batchproduktion och implementera kvalitetskontroll av hela processen.
6. Inspektion och leverans: Slutför slutbesiktning, paketera efter behov, ordna med leverans och leverera samtidigt relevant testmaterial.
Varför välja oss?
Vi har en oberoende verkstad för formbearbetning och en verkstad för pressgjutning. Formutvecklingen, formgjutningsformningen, precisionsbearbetningen, ytbehandlingen och slutproduktinspektionen för komponenter för motorluftkåpan slutförs alla inom fabriken i ett slutet kretslopp. Kärnprocesser är inte outsourcade, vilket möjliggör stabil kontroll av leveransscheman och produktkonsistens. Vårt team har lång erfarenhet av pressgjutningsprojekt i aluminium inom den mekaniska och elektriska industrin, och är bekanta med toleransstandarder och monteringsvanor för europeisk och amerikansk utrustning. När ritningarna väl har tagits emot kan vi påbörja simuleringsanalysen för pressgjutning i förväg, identifiera bildande risker och ge förslag på strukturoptimering. Vi kan tillhandahålla en komplett uppsättning spårbart material såsom materialcertifikat och batchtestrapporter och stödja provbeställningar av små partier och stora partier. Vår kärnprodukt, formgjutningsmekanisk och elektrisk mantelfläkt, är lämplig för olika utländska mekaniska och elektriska anpassningsprojekt. Vi välkomnar att tillhandahålla ritningar för bedömning och provproduktion.
FAQ
Kan du anpassa detta pressgjutningshus enligt ritningar?
Skräddarsydd produktion är tillgänglig baserat på kundernas 3D-ritningar och tekniska krav.
Vilka ytbehandlingar kan appliceras på höljesprodukterna?
Vanliga alternativ inkluderar sandblästring, anodisering och pulverlackering för anti-korrosion och slitstyrka.
Hur lång tid tar det att leverera prover?
Standardprover kan levereras inom cirka en vecka efter schemabekräftelse.
Vad är den minsta beställningskvantiteten?
Det finns ingen strikt MOQ för provbeställningar, och bulk MOQ kan förhandlas.
Kan du tillhandahålla dimensionsinspektionsrapporter för leverans?
Dimensionsinspektionsdokument kan tillhandahållas före leverans på begäran.
Relaterad kategori
Pressgjutning av aluminium
Pressgjutning av zinklegering
Pressgjutning för kall kammare
Heta kammarformgjutning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.