- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



Pressgjutning avgasrör
Xiamen Hongyu Intelligent Technology Co., Ltd. specialiserar sig på skräddarsydd forskning och utveckling samt massproduktion av pressgjutningsavgasrör. Som svar på de vanliga problemen med traditionella svetsade avgasrör, såsom sprickbildning och luftläckage, använder vi en integrerad formgjutningsprocess för högtrycksgjutning för att tillhandahålla metallkomponenter för avgassystem av olika fordonsmodeller med mer tillförlitlig tätning och längre livslängd. Vi stödjer även anpassning baserat på ritningar och prover.
Skicka förfrågan
Produktbeskrivning
Produktintroduktion
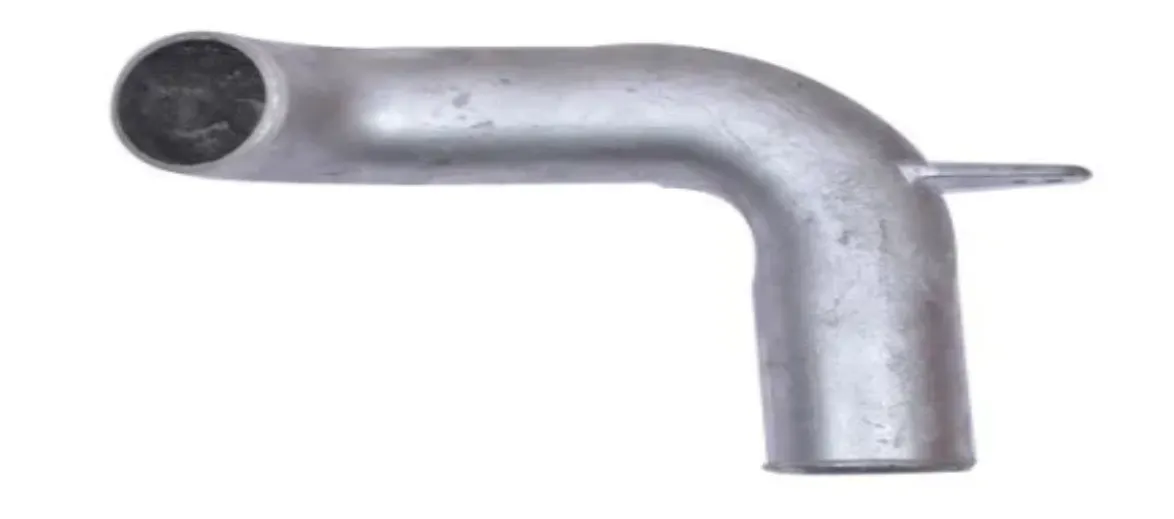
Det pressgjutna avgasröret är en flödesavledande komponent av kärnmetall i fordonets avgassystem, som förbinder motorns avgasände med ljudreduceringssystemet i mitten och baksektionen. Den ansvarar för avgasutsläpp och bullerreducerande buffring. Vi använder den integrerade högtrycksgjutningsprocessen för att eliminera svaga punkter i strukturen genom svetssömmar, vilket tillhandahåller höghållfasta och högtätande avgasrörslösningar för personbilar, terrängfordon och modifierade fordon. Jämfört med den traditionella svetsningsprocessen för böjda rör med flera segment, har den formgjutna integrerade formningsstrukturen en väsentlig förbättring i produktkonsistens och långsiktig tillförlitlighet. Våra produkter har verifierats genom år av faktisk fordonsinstallation, och de fungerar stabilt under olika svåra förhållanden. Den totala styrkan hos det gjutna bilavgasröret är 30 % högre än den för den svetsade rörledningen, och avgasmotståndet är lägre, vilket effektivt förlänger livslängden för hela fordonets avgassystem.
Produktens höjdpunkter
1. Integrerad pressgjutningsstruktur eliminerar helt svetssprickor
Det pressgjutna avgasröret är tillverkat genom högtrycksgjutning, vilket resulterar i en ventilkropp utan svetsfogar. Detta undviker problemet med materialsprödhet i den värmepåverkade zonen orsakad av svetsar. Flödeskanalerna, monteringssätena och gränssnitten är alla integrerade under pressgjutningsprocessen. Efterföljande kräver bara en liten mängd fin bearbetning. Under massproduktion kan storleksavvikelsen för varje del kontrolleras inom ±0,1 mm. De interna flödeskanalerna i det pressgjutna avgasröret är släta utan svetsärr, och avgasmotståndet är ungefär 15 % lägre än för traditionella svetsade rörledningar.
2. Precisionsflänstätning, inget läckage vid gränssnittet
Avgasrörsgränssnittsläckage är den vanligaste felpunkten. Avgasflänsen vi tillhandahåller med pressgjutning är gjord genom integrerad pressgjutning och sedan CNC-precisionsbearbetning. Tätningsytans planhet kontrolleras inom 0,03 mm. I kombination med en högtemperaturbeständig grafitpackning kan den hålla trycket i 30 sekunder vid 0,35 MPa utan tryckfall. Den integrerade pressgjutna flänsen kommer inte att deformeras på grund av svetsvärme och kommer inte att ha problemet med att tätningsytan deformeras och läcker under långvarig användning.
3. Temperaturbeständighet och korrosionsbeständighet, längre livslängd
Ventilkroppssubstratet är tillverkat av höghållfast pressgjuten aluminiumlegering och ytan är behandlad med högtemperaturpulverlackering. Den långsiktiga arbetstemperaturen kan nå 550 ℃. Stjärtsektionsanslutningen är ihopkopplad med rostfritt avgasrör. I regniga, snöiga och saltspraymiljöer är dess korrosionsbeständighet mycket bättre än vanliga kolstålrörledningar. Det neutrala saltspraytestet varar i 720 timmar utan rost, och fordonets livslängd kan synkroniseras med fordonet.
4. Flermodellskompatibilitet och rik anpassningsupplevelse
Chassiet på terrängfordon utsätts för tuffa förhållanden, med stor fjädringsväg och frekventa påkörningar. Avgassystemet i sådana fordon kräver hög motståndskraft mot stötar. Vi har utvecklat flera formtillverkningsscheman för de bakre avgassystem på terrängfordon som Jeep JK Cat Back avgassystem, och är bekanta med chassilayouten och inflygningsvinklarna. Under konstruktionsstadiet anpassar vi rörpositionerna till schemat med lägst risk för påverkan. Under konstruktionsfasen kommer vi att höja den lägsta punkten på rörledningen till att vara över 220 mm från marken, vilket avsevärt minskar risken för bottenpåverkan. För modifierade och uppgraderade fordon kan vi samarbeta med märken som Vance och Hines Exhaust för att tillhandahålla matchande specifikationer, utveckla motsvarande pressgjutna flänsgränssnitt och stödja ytbehandlingar som polering och svart titanbeläggning.
Tekniska specifikationer
| Projekt | Parameter Beskrivning |
| Produktnamn | Pressgjutning avgasrör |
| Grundläggande process | Högtrycksgjutning, CNC-precisionsbearbetning, ytbehandling |
| Valfritt material | ADC12 pressgjuten aluminiumlegering, 304 rostfritt stål |
| Gränssnittsformulär | Fläns-/klämmanslutning, anpassningsbar enligt ritningar |
| Driftstemperatur | Långsiktigt 550 ℃, topp kort sikt 700 ℃ |
| Tätningsprestanda | 0,35 MPa tryckhållning i 30 sekunder, tryckfall ≤ 0,002 MPa |
| Ytbehandling | Högtemperaturspraymålning elektroforetisk beläggning, polering, svart titanbeläggning |
| Leveransdokument | Materialrapport, feldetekteringsrapport, lufttäthetstest |
Obs: Ovanstående är allmänna referensspecifikationer. De slutliga parametrarna ska baseras på de bekräftade fordonsmonteringsritningarna som du tillhandahåller. För speciella förhållanden, vänligen kommunicera i förväg och slutför verifieringen av fordonsenhetens interferens innan formen släpps.
Kvalitetskontroll: Varje batch är spårbar.
Varje parti råvaror förvaras med materialcertifikat; prover av de gjutna ämnena provtas för röntgendetektering för att kontrollera inre defekter; efter bearbetning utförs en fullständig inspektion av flänsytans planhet; varje färdig produkt utsätts för lufttäthetstestning och eventuella icke-konforma produkter kommer inte att släppas. Som en professionell avgasrörstillverkare har vi etablerat ett satsvis spårbarhetssystem, med register från smältning, pressgjutning till slutlig produktinspektion i varje steg. Efter att den första biten har bekräftats vara kvalificerad, kan batchproduktion påbörjas. Provtagningsgraden för bulkproduktion är inte mindre än 5 % för att säkerställa överensstämmelse mellan bulkproduktionen och provet.
Anpassningssamarbete
1. Begäranslutning: Ta emot dina ritningar, digitala modeller eller prover och bekräfta gränssnittsspecifikationerna och installationskraven
2. Ingenjörsutvärdering: Verifiera genomförbarheten av pressgjutning och risken för fordonsmonteringsstörningar, och lämna en lösning och offert
3. Formutveckling: Anpassa formgjutningsformen, slutför provformen och modifiering
4. Provtillverkning: Producera den första biten, slutför storleks- och lufttäthetstesterna och leverera för bekräftelse
5. Verifiering av fordonsmontering: Bekräfta att det inte finns några störningar eller onormalt resonansljud i själva fordonsinstallationen
6. Batchproduktion: Efter att verifieringen har godkänts, starta massproduktion och implementera kvalitetsinspektion i hela processen
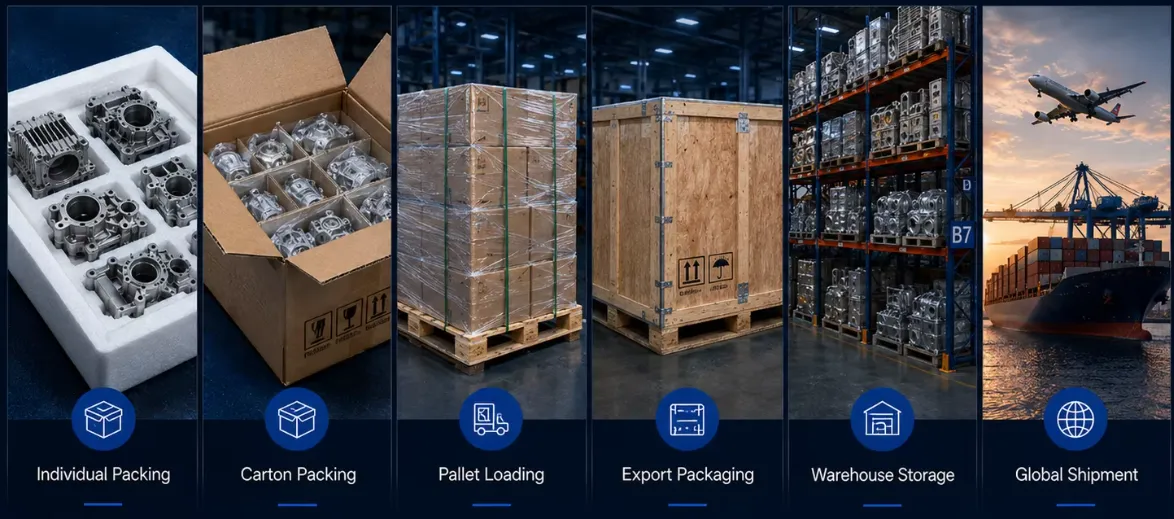
7. Inspektion och leverans: Efter att slutinspektionen är kvalificerad, packa för leverans och leverera samtidigt inspektionsmaterial
Varför välja oss?
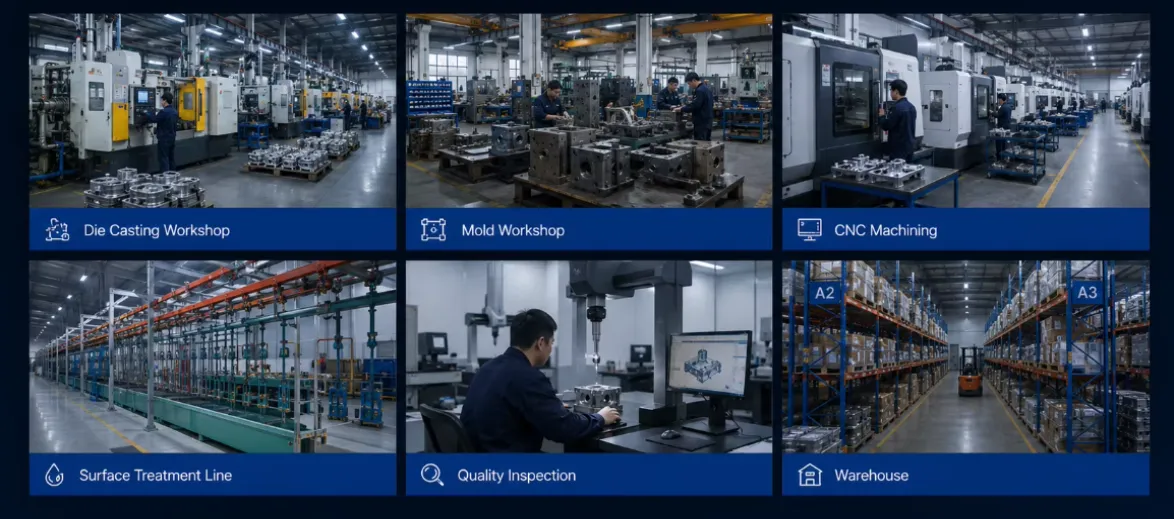
Från formutveckling, formgjutning, CNC-precisionsbearbetning till slutlig gastäthetstestning, hela produktionslinjen färdigställs i en sluten slinga inom samma fabrik, med kärnprocesser som inte är outsourcade. Innan formen släpps, genomför vi formgjutningssimulering för att förutsäga interna defekter såsom krymphåligheter och kalla stängningar i förväg, vilket undviker slöseri med tid på grund av upprepade formmodifieringar. Som en pålitlig leverantör av avgasrör är vi bekanta med marknadens krav för att undvika chassi för terrängfordon. Varje produktparti levereras med röntgenfelsdetekteringsrapporter och gastäthetsregister, vilket stöder verifiering av små partier innan produktionen skalas upp. Vårt pressgjutningsavgasrör har exporterats till många länder i Nordamerika och Sydostasien. Vi välkomnar dig att skicka ritningarna och vi återkopplar bedömningsresultaten så snart som möjligt.
FAQ
Hur kan jag få en exakt offert för delarna?
Vi kan ge en korrekt offert baserat på dina 2D/3D-ritningar (STEP/IGS/PDF), material, kvantitet, toleranser, ytbehandling och leveranskrav.
Kan jag spåra produktionsförloppet på distans?
Ja. Efter att beställningen har bekräftats kommer vi att tillhandahålla en detaljerad produktionsplan och skicka en veckorapport, inklusive faktiska foton och videor.
Vilka tester kommer att utföras på det färdiga avgasröret?
Varje färdig produkt genomgår ett lufttäthetstest (med ett tryck på 0,35 MPa under 30 sekunder) och en omfattande inspektion av nyckeldimensioner. Råvarorna provtas proportionellt för upptäckt av röntgenfel för att kontrollera om det finns inre lufthål, för att säkerställa att det inte kommer att finnas något luftläckage efter montering.
Accepterar du små provbeställningar?
Efter att den tekniska lösningen har bekräftats och det första provet har verifierats för lastning, kan vi acceptera småskaliga provorder för att hjälpa dig att verifiera lastningseffekten först innan vi utökar produktionen.
Kan jag få min logotyp tryckt på produkten?
Ja. Vänligen meddela oss formellt före produktion och bekräfta först designen baserat på våra prover.
Erbjuder ni designstöd eller DFM-analys?
Ja. Våra ingenjörer tillhandahåller DFM (Design for Manufacturing) feedback för att optimera designen av delar, minska kostnaderna och förbättra formbarheten.
Relaterad kategori
Pressgjutning av aluminium
Pressgjutning av zinklegering
Pressgjutning för kall kammare
Heta kammarformgjutning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.