- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
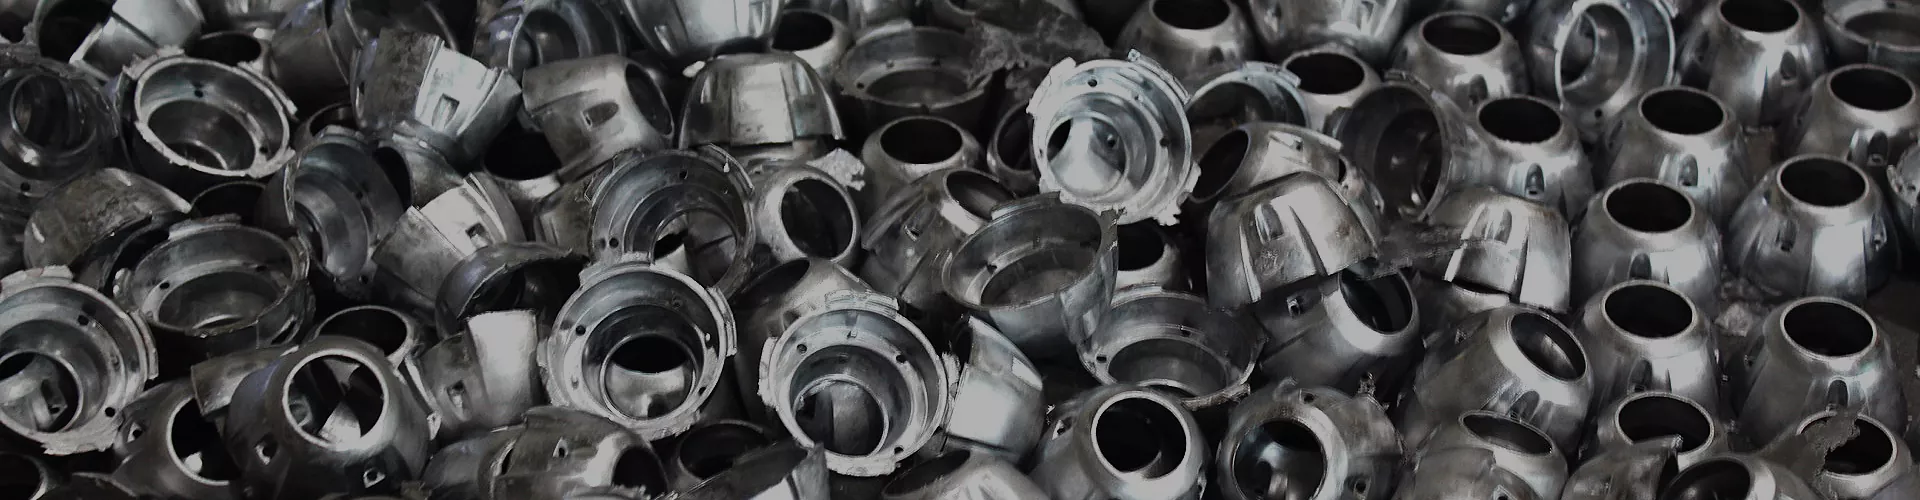



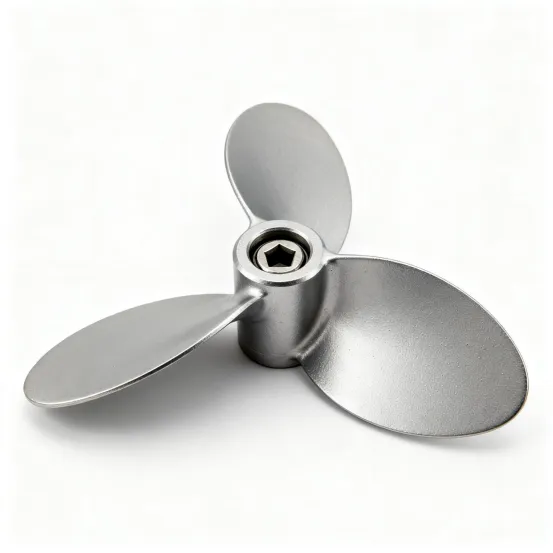
Pressgjutningslagerbärarpropeller
Xiamen Hongyu Intelligent Technology Co.Ltd. fokuserar på RD och massproduktion av precisionsgjutgods. Dess kärnprodukt Die Casting Bearing Carrier Propeller används allmänt för drönare, fartygsmodeller och småkraftsutrustning. Med integrerad högtrycksgjutningsteknik har produkten hög strukturell styrka och stabil dynamisk balans. Vi stödjer skräddarsydd utveckling baserat på ritningar och tillhandahåller kompletta inspektionsdokument för att möta batchstödjande behov hos inhemska och utländska kraftutrustningstillverkare.
Skicka förfrågan
Produktbeskrivning
Produktbeskrivning
Pressgjutna lagerbärarpropeller är kärnframdrivningskomponenten i små kraftsystem. Lagermonteringssätet och propellerbasen är integrerade gjutna till ett ämne genom högtryckspressgjutning och färdigbearbetade via precisionsbearbetning, dynamisk balanskalibrering och ytbehandling. Jämfört med sammansatta strukturer eliminerar den integrerade gjutna lagerhållarpropellern skarvlänken mellan säte och propellerkropp, ger högre löpkoaxialitet och är mindre benägen att lossna och förskjutas efter långvarig användning. Bladvinkel och lagersätesspecifikation kan justeras för att matcha olika effektkrav.
Prestandafunktioner
1. Integrerad pressgjutningsstruktur för förbättrad körstabilitet
Lagerbärarpropellrar tål kontinuerlig centrifugalkraft och växlande belastningar under höghastighetsdrift. Strukturell koaxialitet påverkar direkt effekteffektiviteten och körljudet. Integrerad pressgjutning eliminerar toleransackumulering från montering, vilket minskar riskerna för att sätet lossnar och propellerexcentricitet vid källan. Formad i ett slag via högtrycksgjutning, har produkten tät inre struktur och mer stabil dynamisk balans, lämplig för långvarig drift under höghastighetsförhållanden.
2.Multispecifika materialalternativ för olika kraftscenarier
Jämfört med traditionella delade propellerlösningar uppnår den integrerade pressgjutningsstrukturen en bättre balans mellan lättviktsdesign och strukturell styrka. Materialet balanserar hög hållfasthet, låg vikt och korrosionsbeständighet, anpassningsbart till drönare, fartygsmodeller och liten navigationsutrustning. Vi stödjer anpassning av bladkvantitet, monteringsöppning och lagersätesstorlek, och kan integrera tätningsspår och förstärkningsribbor efter behov för att möta monterings- och prestandakrav för olika utrustningar.
3. Pre-dynamisk balansgranskning för att minska massproduktionsjusteringskostnaderna
Alla strukturella scheman går igenom en preliminär teknisk utvärdering för att förutsäga potentiella problem som formgjutningsdeformation, dynamisk balansavvikelse och lagersätes koaxialitetsfel, vilket minskar efterföljande massproduktionsjusteringskostnader vid designstadiet. Die Casting Bearing Carrier Propeller tar fullt ut hänsyn till kraftsystemets monteringsutrymme och driftsparametrar i det inledande designskedet. Bladvinkel och lagermonteringsposition kan justeras adaptivt enligt kundens kompletta maskinparametrar.
Materialparametrar Tekniska specifikationer
| Projekt | Parameter Beskrivning |
| Produktnamn | Pressgjutningslagerbärarpropeller |
| Grundläggande process | Högtryckspressgjutning, precisionsbearbetning, dynamisk balanskalibrering, ytbehandling mot korrosion |
| Valfritt material Medical | ADC12 aluminiumlegering, A380 aluminiumlegering, Zamak3 zinklegering (valbar baserat på belastningsnivå, hastighetskrav och anti-korrosionsscenario) |
| Strukturell form | Integrerad lagersätestyp, stödjer anpassning av antalet blad, installationsöppningsstorlek och lagerpositionsspecifikationer |
| Prestandakrav | Dimensionsnoggrannhetstest, dynamisk balanstest, hårdhetstest, i linje med allmänna industristandarder |
| Leveransdokument | Materialcertifikat, batchbesiktningsrapport, tillgänglig på begäran |
| Serviceläge | ODM/OEM-anpassning, massproduktion, stöd för små batchprover |
Obs: Ovanstående är allmänna referensparametrar. Slutliga indikatorer är föremål för kundbekräftade ritningar. För speciella krav på hastighet och arbetsvillkor, vänligen kontakta oss i förväg för en preliminär utvärdering av processens genomförbarhet.
Pressgjutning Formanpassning
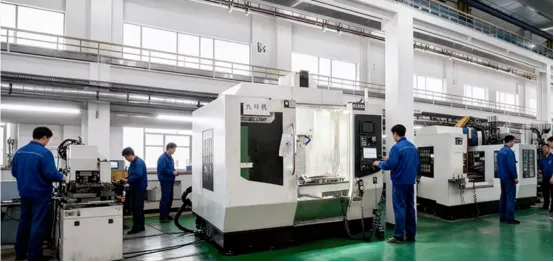
Som en professionell tillverkare av pressgjutna propeller optimerar vi formportsystemet och överflödesdesignen för propellerns dynamiska balanskrav för att säkerställa enhetlig ämnesstruktur. Efter formgjutning av ämnet utför vi gradning, precisionsborrning av lagersäten, bladprofilering och dynamisk balanskalibrering i sekvens för att ta bort kvarvarande grader och säkerställa lagersätets koaxialitet och propellerns dynamiska balanseringsnoggrannhet. De flesta vanliga pressgjutningstillverkare fokuserar bara på utseendedimensioner. För lagerbärarpropellrar lägger vi större vikt vid intern strukturdensitet och dynamisk balanskonsistens, och tar dynamisk balansverifiering som en standardprocess för att undvika vibrationsrisker från produktionskällan.
Full-Link Quality Management
Som stödjande lagertillverkare inom precisionsgjutningsområdet har vi etablerat en kvalitetskontrollstandard med fullständig länk. Vi kontrollerar materialkvaliteter och behåller originalmaterialcertifikat vid inkommande skede, genomför provtagning av feldetektering på pressgjutämnen för att kontrollera interna gjutdefekter, utför fulldimensionell verifiering av lagersäten efter bearbetning och utför dynamisk balanskalibrering och utseendekontroll på färdiga produkter en efter en. Verkstaden är utrustad med bildmätinstrument, dynamiska balanstestare och speciella hårdhetsverktyg för att slutföra alla inspektioner, och alla register arkiveras partivis. Förutom dimensionell inspektion fokuserar vi på att verifiera lagers monteringspositions koaxialitet och ytjämnhet för att eliminera problem med fastsättning av montering. Vi förstår vikten av komponentspårbarhet för utländska projektrevisioner. Alla skräddarsydda projekt måste slutföra första artikelbekräftelsen innan massproduktion startar.
Urvalsguide
I urvalsstadiet måste du bekräfta applikationsfält, effektparametrar, monteringsmått, lagerspecifikationer och körhastighet. Det rekommenderas att välja heltäckande kombinerat med uppmätta prestationsindikatorer. Olika kraftutrustningar har olika krav på propellerstruktur. Liten flygfoto- och inspektionsutrustning är mycket känslig för vikt och kräver stabil drift och lågt brus. Tre kärnindikatorer bör fokuseras på: dynamisk balansnoggrannhet, drivkraftseffektivitet och viktkonsistens, för att undvika fluktuationer i utrustningens prestanda orsakade av individuella produktskillnader.
För mindre flygfotografering och inspektionsutrustning är specifikationer för drönarpropellrar tillämpliga. Produkten fokuserar på lättviktsdesign med låg ljudnivå. Bladprofilen är optimerad av vätskedynamik för att säkerställa dragkraft samtidigt som den minskar vindmotståndet i löpningen, lämpligt för lång uthållighetskrav från drönare. Varje sats av färdiga produkter kalibreras en efter en med professionella dynamiska balanstestare, med stabil noggrannhet som når G2.5-graden. Drivkraftseffektivitetsavvikelsen är ≤3 % vid nominell hastighet, enstaka propellerviktsavvikelse kontrolleras inom ±0,5 g, och bladprofilen verifieras av en koordinatmätmaskin, som effektivt minskar jitter orsakad av monteringstolerans och förbättrar flygstabiliteten.
För kraftutrustning med hög dragkraft kräver huvudluftskruvpropellrar motsvarande lagerbärarpropellrar högre strukturell styrka och utmattningsmotstånd. Kopplingshållfastheten mellan blad och lagersäte är kärnindikatorn, och strukturell utmattningslivslängd under långvarig höghastighetsdrift bör också beaktas. Strukturen klarar 10^7 cykler av simuleringstest av alternerande lastutmattning utan sprickor och permanent deformation. Väggtjocklekens enhetlighet för pressgjutämnen kontrolleras inom ±0,05 mm. Batchprovtagning verifierar intern porositet via röntgenfelsdetektering, med indikatorer som är lägre än allmänna industristandarder. Sådana produkter matchar vanligtvis lager med större storlek. Vi kan optimera lokal väggtjocklek och förstärkande ribban för lagersätet enligt belastningsnivåer för att säkerställa långsiktig driftsäkerhet under hög belastning.
Lager Beskrivning av sätesdesign
Lagersätesdesign är kärnan i produktanpassningsförmåga, som direkt bestämmer lagerinstallationsnoggrannhet, körstabilitet och total livslängd. Processteknik och inspektionsstandarder matchas vid designstadiet för att säkerställa kontrollerbar färdig produktnoggrannhet. Standard monteringspositioner för pressgjutningslager är kompatibla med konventionella spårkullager. Monteringsreferensytan bearbetas genom precisionsbearbetning. Alla lagersätes inre hål bearbetas genom precisionsborrning en efter en. Efter färdigställandet verifieras koaxialiteten av en koordinatmätmaskin, med tolerans stabilt kontrollerad inom φ0,02 mm. Plattheten på monteringsreferensytan är ≤0,015 mm och ytjämnheten Ra≤0,8μm, vilket helt kan passa lagrets yttre ring och minska excentriskt slitage och onormalt körljud under höghastighetsdrift.
Standard tolerans för lagerinstallation är strikt implementerad i enlighet med ISO industristandarder, med hålbaspassning som standard. Toleransgrad och tätningsspårstruktur kan också justeras efter behov för att anpassas till olika skyddsnivåer och arbetsförhållanden, vilket uppfyller speciella monteringskrav som dammtät och vattentät. För scenarier med hög hastighet och tung belastning kan vi justera den inre hålets toleranszon och interferens för att undvika att den yttre ringen glider under lagerdrift.
Underhållsanpassningsförmåga Beskrivning
Lager är slitdelar i kraftsystem. Bekvämligheten vid demontering påverkar direkt utrustningens drift- och underhållskostnader och effektiviteten vid felreparation. Vi överväger fullt ut verktygsanpassning i terminalunderhållsscenarier vid produktdesignstadiet, och inga specialanpassade verktyg krävs för rutinunderhåll. För dagligt underhåll är lagersätesdesignen kompatibel med allmänna verktyg för demontering av lageravdragare. Ett standardspänningssteg är reserverat på lagerets yttre ring. Kraften är jämn under demontering och kommer inte att repa lagersätets inre hål och monteringsreferensytan. Efter 500 cykler av demonteringssimuleringstest är noggrannhetsretentionsgraden för lagersätets inre hål och referensyta ≥98%. Det kommer inte att finnas någon irreversibel noggrannhetsdämpning på grund av rutinmässig demontering, vilket effektivt skyddar husets basnoggrannhet och förlänger produktens totala livslängd.
För scenarier för hjuldriven utrustning och fordonsmonterade kraftenheter är produktens monteringsstruktur också kompatibel med arbetsutrymmet för hjullageravdragare. Tillräcklig demonteringsmarginal är reserverad runt monteringsflänsen, anpassad till käftens öppningsavstånd och slaglängd för konventionella fordonslageravdragare. Underhåll kan utföras utan ytterligare strukturella ändringar, vilket uppfyller dagliga underhålls- och demonteringskrav för fordonsmonterade kraftenheter.
Anpassad leveransprocess
1. Datamottagning: Ta emot 2D-ritningar, 3D-modeller eller fysiska prover från kunder och samla in projektinformation som materialkrav, effektindikatorer och inköpskvantitet
2. Processutvärdering: Utvärdera möjligheten att gjuta, identifiera potentiella risker såsom dynamiska balansproblem och tillhandahålla preliminära lösningar och offerter
3.Mold RD: Anpassa formgjutningsformar för motsvarande produkter, komplett testformfelsökning och optimering
4. Provproduktion: Producera första satsen av prover, kompletta dimensions- och dynamiska balansprestandatester och skicka till kunder för bekräftelse
5.Massproduktion: Starta massproduktion efter provbekräftelse, implementera kvalitetskontroll i hela processen
6. Inspektion Leverans: Slutför slutinspektionen, packa efter behov, ordna logistikleverans och leverera relevanta inspektionsdokument samtidigt
Varför välja oss
Vi har oberoende formbearbetningsverkstäder och pressgjutningsverkstäder. Alla kärnprocesser från form RD, formgjutning, precisionsbearbetning till inspektion av färdig produkt genomförs internt utan outsourcing, vilket möjliggör stabil kontroll av leveranscykeln och kvalitetskonsistens. Vårt team har många års erfarenhet av pressgjutningsprojekt för kraftutrustning och är bekanta med utländska revisionsstandarder för leveranskedjan. Efter mottagandet av ritningar genomför vi pressgjutningsformningssimuleringsanalyser för att proaktivt identifiera tillverkningsrisker såsom krymphål, deformation och dynamisk balansavvikelse, och tillhandahålla strukturella optimeringslösningar samtidigt.
Uppbackad av full-link produktionshanteringsfunktioner, passar vår kärnprodukt Die Casting Bearing Carrier Propeller olika utländska projekt för anpassning av kraftutrustning. Vi stöder både provtagning av små partier och storskalig orderdockning. Välkommen att skicka ritningar för projektutvärdering och prototypframställning.
FAQ
Vilka ytbehandlingar finns tillgängliga för denna lagerhållarpropeller?
Passivering, sandblästring, anodisering och pulverlackering, valbara efter behov av anti-korrosion och slitstyrka.
Vilka standardlagerstorlekar passar produkten?
Standard för 60 och 62 serier spårkullager, hålstorlek anpassningsbar per specificerad lagermodell.
Kan bladmängd, vinkel och profil anpassas?
Ja, 2–4 blad tillgängliga, justerbara per dragkraft, hastighet och bullerkrav.
Kan du tillhandahålla speciella testrapporter som saltspraytest?
Ja, rapporter om saltspray, utmattningslivslängd och dragkraftseffektivitet finns tillgängliga med batchspårbara data.
Vad är formkostnaden och provets ledtid för nya verktyg?
15–20 dagar för standardkonstruktioner. Formkostnaden beror på komplexiteten, återbetalas för stora beställningar.
Stöder du neutrala eller anpassade förpackningar?
Ja, både neutrala omärkta och anpassade märkesförpackningar tillgängliga.
Vilka fraktsätt och handelsvillkor stöder du?
EXW, FOB, CIF tillgängliga. Sjöfrakt, flygfrakt, internationell express, acceptera nominerad speditör.
Vilka fördelar har formgjutna propellrar jämfört med formsprutade?
Högre hållfasthet, bättre deformation och värmebeständighet, stabilare dynamisk balans vid hög hastighet, längre livslängd.
Kan vi få prover för testning ombord först?
Ja, lagerprover eller anpassade prototyper tillgängliga för testning innan massproduktion.
Relaterad kategori
Pressgjutning av aluminium
Pressgjutning av zinklegering
Pressgjutning för kall kammare
Heta kammarformgjutning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.